
Pitajte inženjera za pakiranje što čini bočicu parfema pouzdanom i odgovor nije staklo. To je pumpa. Aluminijska pumpa za raspršivanje parfema mora raditi unutar uskih tolerancija: školjka, ovratnik i unutarnji dijelovi ventila moraju se poravnati na djelić milimetra ili pumpa curi, raspršuje neravnomjerno ili gubi punilo. Razumijevanje načina izrade ovih pumpi pomaže kupcima da procijene sposobnost dobavljača, postave realna očekivanja kvalitete i izbjegnu kvarove pakiranja na liniji za punjenje.
Aluminijska pumpa za prskanje parfema nije jedan materijal ili jedan proces. To je sklop dijelova od metala, plastike i elastomera. Aluminijska ljuska, ovratnik i kapa obično se izrađuju od metalnog koluta ili blanka; klip, vreteno i mlaznica pokretača izrađeni su od plastike lijevane ubrizgavanjem; opruga i kugla u ventilu su od nehrđajućeg čelika; a brtva za brtvljenje izrađena je od elastomera kompatibilnog s formulacijama mirisa.
Svaki materijal je odabran za određeni posao. Aluminij pumpi daje strukturnu krutost i vrhunsku završnu obradu. Plastika omogućuje kretanje s niskim trenjem i preciznu geometriju mjerenja. Nehrđajući čelik daje postojanu snagu opruge. Kombinacija ovih materijala određuje koliko mikrolitara mirisa se ispušta, kolika je sila potrebna da se pritisne pokretač i hoće li pumpa ostati bez curenja tijekom transporta i skladištenja.
Većina aluminijskih kućišta pumpe počinje kao ravni disk izrezan iz zavojnice. Preša duboko uvlači disk u čašicu, zatim ga ponovno iscrtava i podrezuje kako bi se postigao ciljani promjer i debljina stijenke. Ista sposobnost utiskivanja i oblikovanja proizvodi aluminijske ogrlice i kape. Kućno žigosanje aluminija jedan je od razloga zašto proizvođač može kontrolirati debljinu stijenke prije sastavljanja pumpe.
Ako debljina stijenke varira čak i za nekoliko stotinki milimetra, savijanje ne može stvoriti ravnomjerno brtvljenje oko grla boce. Neravnine na rubu mogu oštetiti brtvu. Površinske ogrebotine mogu postati vidljive nakon eloksiranja. Te probleme najbolje je riješiti u fazi utiskivanja, a ne nakon sastavljanja pumpe.
Crimp pumpe oslanjaju se na sposobnost ljuske da se deformira oko staklenog grla bez pucanja. Unutarnji promjer školjke, dubina nabora i stanje ruba moraju se kontrolirati. Nasuprot tome, vijčane pumpe trebaju točno oblikovane navoje koji odgovaraju završnoj obradi boce.
Primjer ove oblikovane aluminijske konstrukcije je Raspršivač s pumpicom za finu parfemsku maglu od 20 mm s aluminijskim vijkom , koji kombinira vanjski promjer od 20,8 mm s aluminijskim kućištem s navojem.
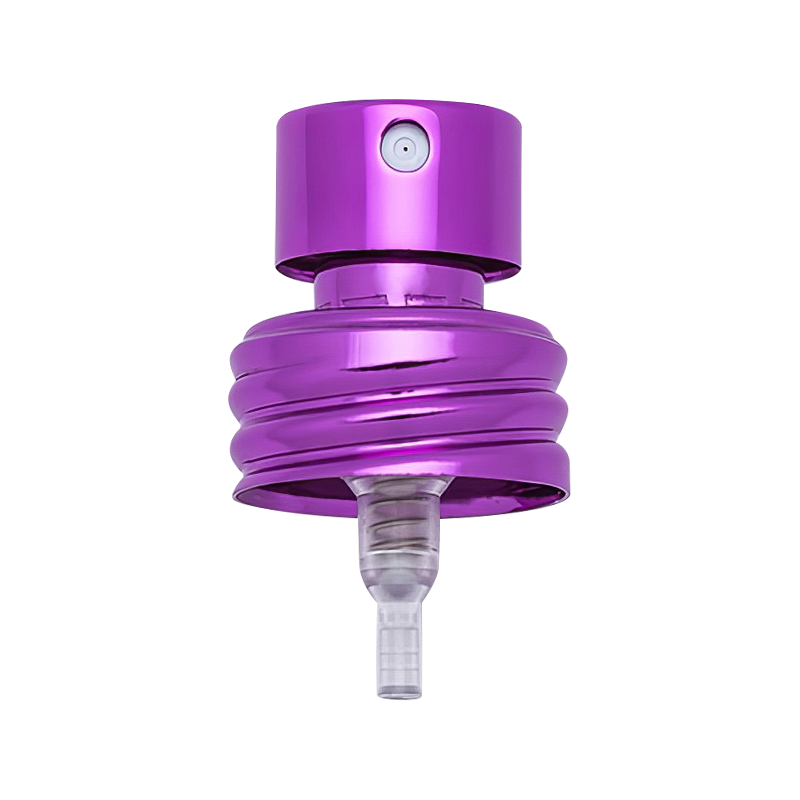 Prilagođeni XY-LK-20.8CK 20 mm aluminijski vijčani raspršivač za finu pumpu parfema OD20.8 mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specijalizirana je za prilagođenu i veleprodaju XY-LK-20.8CK 20mm aluminijskih vijčanih parfemskih pumpi za finu maglu ... Pogledajte proizvod →
Unutar aluminijske ljuske nalazi se mehanizam pumpe: klip, vreteno, kuglični nepovratni ventil, opruga i uronjena cijev. Većina tih unutarnjih komponenti su plastične i proizvode se injekcijskim prešanjem. Njihova točnost dimenzija određuje dozu po prskanju.
Pumpe mirisa često se opisuju njihovim učinkom, kao što je standardni hod od 90 mikrolitara. Taj broj dolazi od promjera mjerne komore i efektivne duljine hoda. Malo preveliki klip može povećati trenje; premali može dopustiti tekućini da zaobiđe komoru. Ispravno injekcijsko prešanje održava geometriju dijela stabilnom u velikim proizvodnim serijama.
Čak i mali bljesak na rubu klipa može otežati pritisak na pumpu ili uzrokovati da se zaglavi. Iskrivljeno tijelo pumpe može dopustiti zraku da uđe u mjernu komoru, uzrokujući da pumpa izgubi snagu nakon nekoliko prskanja. Za marke koje koriste formulacije s visokim udjelom etanola, plastika također mora biti otporna na kemijsko bubrenje ili pucanje.
Brtva i opruga jednako su važni. Brtva brtvi područje gdje je pumpa pričvršćena na bočicu, a opruga osigurava povratnu silu nakon svakog prskanja. Oba moraju preživjeti kontakt s parfemskim uljima, etanolom i eteričnim uljima. Pumpa koja radi u vodi može zakazati u koncentratu oštrog mirisa, zbog čega je testiranje kompatibilnosti materijala dio razvojnog procesa.
Nakon oblikovanja, aluminijski dijelovi prolaze kroz eloksiranje. Ovaj elektrokemijski proces stvara gusti sloj oksida na metalnoj površini. Sloj poboljšava tvrdoću, štiti od korozije i upija boju za zlatnu, srebrnu, crnu, ružičasto zlatnu ili prilagođenu boju marke. Za pakiranje parfema, eloksiranje je više od kozmetičkog koraka; to je glavna prepreka između golog aluminija i okoliša.
Loša anodizacija može uzrokovati neusklađenost boja, tragove oksidacije ili tupost površine tijekom vremena. Kupci bi trebali pregledati uzorke završne obrade pod istim svjetlosnim uvjetima koje će koristiti za konačni proizvod. A vodič za sprječavanje oksidacije i tragova trenja na eloksiranim prstenovima objašnjava kako se održava kvaliteta površine kroz rukovanje i pakiranje.
Za ukrasne metalne dijelove, a zlatni ili srebrni anodizirani parfemski stepenasti ovratnik pokazuje kako ista aluminijska podloga može dati vrlo različite vizualne završne obrade, ovisno o procesu anodizacije.
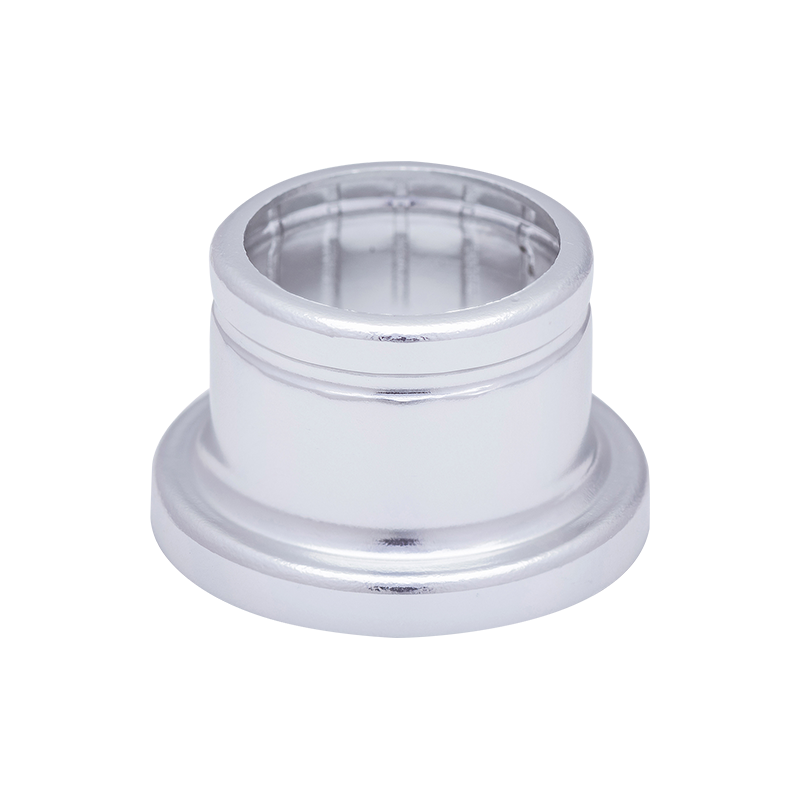 Prilagođeni XY-ZT-17.3*14DBSNG zlatni/srebrni ovratnik za kapu za parfem Aluminijski stepenasti ovratnik Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specijalizirana je za prilagođenu i veleprodaju XY-ZT-17.3*14DBSNG zlatne/srebrne kapice za parfeme s ovratnikom od aluminija... Pogledajte proizvod →
Sastavljanje je mjesto gdje preciznost postaje izvedba. Plastično tijelo pumpe umeće se u aluminijsko kućište, postavljaju se opruga i kugla, poravnavaju se vreteno i pokretač i postavlja se uronjena cijev. Konačna metoda pričvršćivanja ovisi o stilu pumpe.
Crimp pumpe se mehanički pritisnu na grlo staklene boce, stvarajući nepropusnost deformacijom metala. Pumpe bez nabora izbjegavaju tu deformaciju, što može pojednostaviti neke linije za punjenje, ali zahtijeva drugačiju strategiju brtvila. Vijčane pumpice navoje na vrat i lakše ih je ukloniti i ponovno pričvrstiti.
Za vrat od 15 mm, a Raspršivač s pumpicom za finu parfemsku maglu od 15 mm s kraćim tijelom je kompaktan izbor. Više detalja o ponašanju ove kategorije možete pronaći u pregled FEA15 tehnologije crimp pumpe za raspršivače parfema i kozmetike .
 15 mm FEA15 raspršivač s pumpicom za parfeme za automatsko punjenje mirisa Pumpa za parfeme visoke konzistencije od 15 mm, s kraćim hodom pokretača, optimizirana za automatizirane linije za punjenje. Osigurava pouzdano doziranje i... Pogledajte proizvod →
Automatsko sklapanje smanjuje varijacije, ali samo ako je proces ispravno postavljen. Dubina savijanja, namještanje opruge, postavljanje brtve i poravnanje aktuatora moraju se kontrolirati unutar uskih granica. Ako je nabor previše labav, pumpa curi. Ako je pretijesno, brtva se može rezati, a boca može puknuti tijekom sastavljanja.
Donja tablica sažima glavne faze proizvodnje, bitne parametre i kvarove koji se mogu dogoditi kada se izgubi kontrola.
| Pozornica | Ključni parametri | Rizik kvalitete |
|---|---|---|
| Utiskivanje aluminija | Debljina stijenke, promjer, obrada površine | Nejednaka debljina stijenke, ogrebotine, neravnine |
| Brizganje | Dimenzije dijelova, površinska obrada | Iskrivljenost, bljesak, blokirani kanali mlaznica |
| Anodiziranje | Debljina sloja oksida, postojanost boje | Neusklađenost boja, loše prianjanje, korozija |
| Skupština | Dubina savijanja, sjedište opruge, postavljanje brtve | Curenje, labav pokretač, nedosljedan izlaz raspršivača |
| Testiranje | Glavni volumen, sila udara, uzorak prskanja | Odbačene jedinice koje mogu kontaminirati linije za punjenje |
Za zatvarače na navoj vrijede isti principi. Aluminijska ljuska može imati navoje koji odgovaraju standardiziranoj završnoj obradi kao što je 13/415 ili 18/410. Kupci koji trebaju razumjeti kako se ti formati ponašaju u praksi mogu čitati kako su se raspršivači s pumpom za finu maglu s aluminijskim vijkom razvili od iteracije tehnologije do tržišnog uzorka .
Kontrola kvalitete u proizvodnji aluminijske pumpe za prskanje parfema nije konačna inspekcija. To se događa utiskivanjem, oblikovanjem, eloksiranjem i sastavljanjem. Proizvođač s predanim osobljem za kontrolu kvalitete i istraživanje i razvoj može izmjeriti dimenzije komponenti, testirati volumen spreja i provjeriti ima li curenja prije nego što pumpa stigne do linije za punjenje.
XinYe Chemical Sprayer upravlja s tri proizvodne baze koje zajedno pokrivaju 100.000 četvornih metara zemlje i 250.000 četvornih metara podnog prostora, s više od 600 zaposlenika. U upravljanju kvalitetom i tehničkom razvoju radi gotovo 100 zaposlenika. Tvrtka također navodi da je njezin sustav upravljanja kvalitetom certificiran ISO9001-2008. Proizvodni lanac uključuje utiskivanje aluminija, injekcijsko prešanje, eloksiranje aluminija i automatiziranu montažu, što kupcima daje jedan odgovoran izvor za kritične komponente pumpe.
Kada ocjenjujete dobavljače, provjerite sljedeće točke:
Razumijevanje procesa proizvodnje stavlja ta pitanja u kontekst. Crpka koja ne uspije na testiranju obično nije slučajan kvar; to je rezultat problema s tolerancijom kod utiskivanja, oblikovanja ili sastavljanja. Postavljajući prava pitanja, kupci mogu odabrati dobavljača čiji je proces precizan kao i sama pumpa.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Road, Leyu, Zhangjiagang.


